
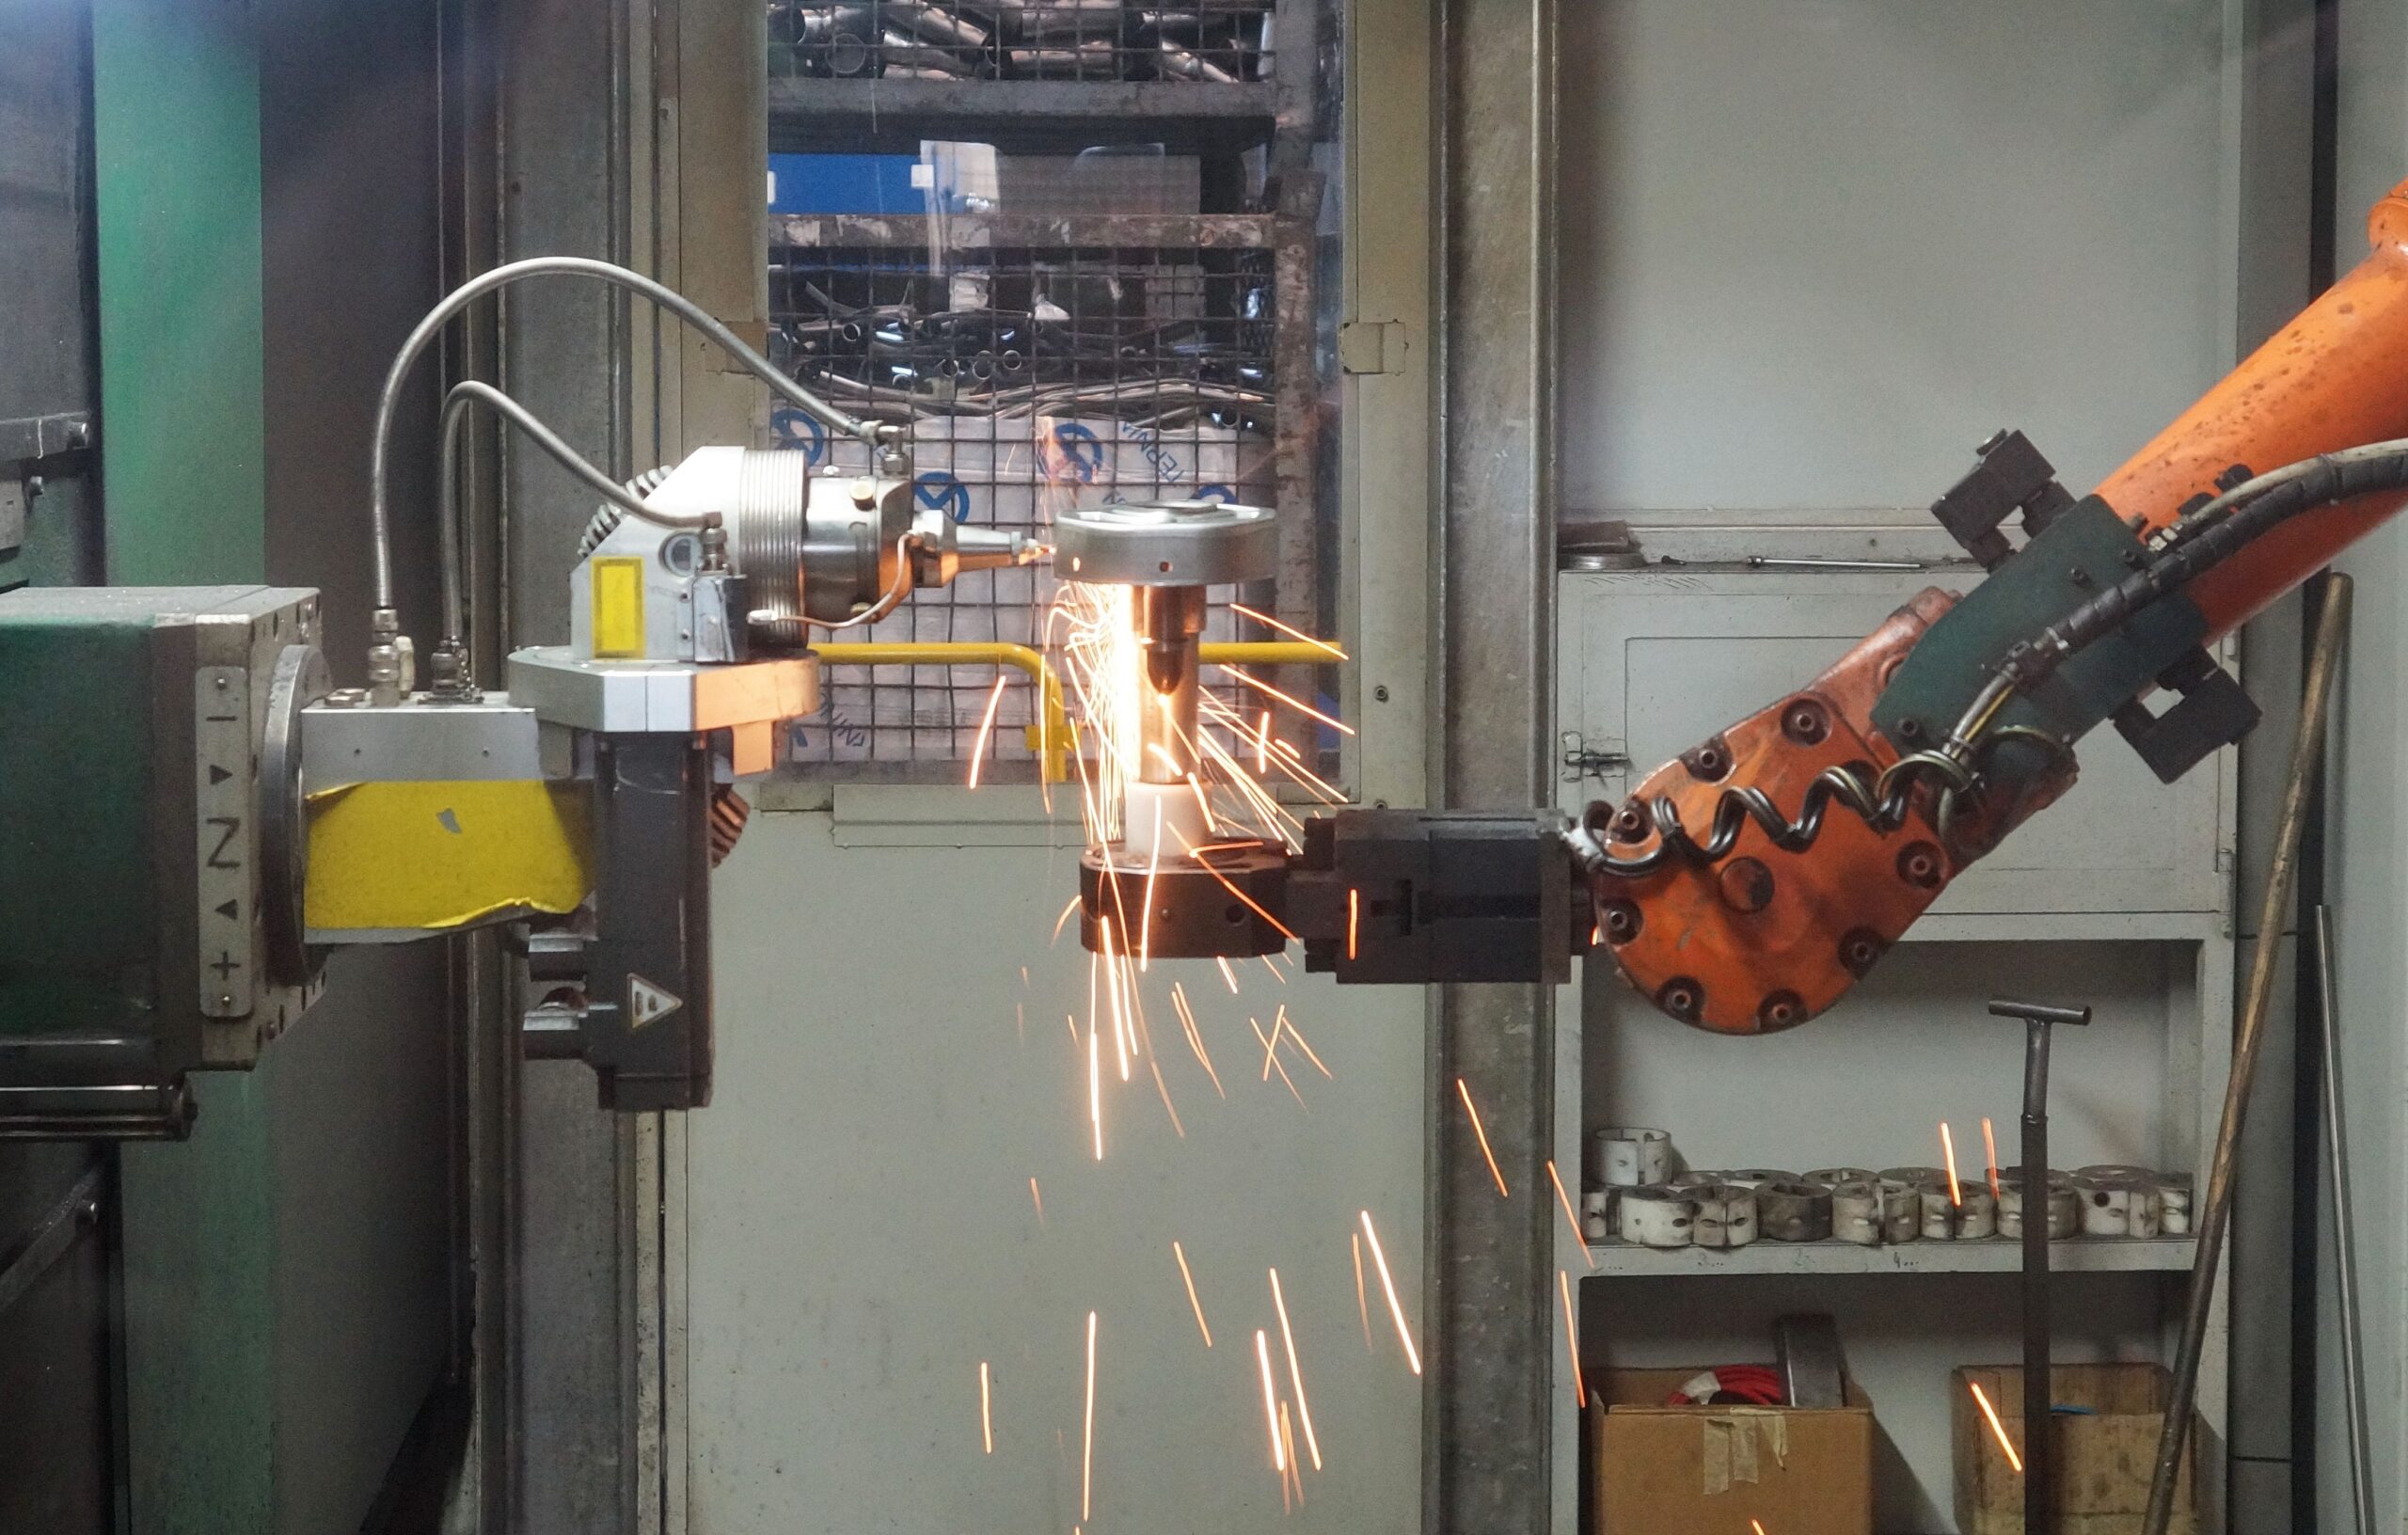
W zakładach, które tną detale laserem, powtarza się ta sama obserwacja: większość opóźnień nie powstaje przy maszynie, tylko dużo wcześniej, na etapie zapytania. Niekompletny rysunek, brak gatunku materiału, kontur, który się nie domyka. Każda taka luka to telefon, mail i kolejny dzień czekania. Poniżej zebraliśmy to, co warto sprawdzić, zanim plik trafi do wykonawcy, niezależnie od tego, czy zamawiasz obudowy do maszyn, elementy ogrodzenia, czy donice ze stali do ogrodu.
Plik CAD to podstawa, a nie formalność
Laser tnie dokładnie to, co dostanie w programie. Punktem wyjścia jest więc plik wektorowy, najczęściej DXF albo DWG, zapisany w skali 1:1 i w milimetrach. Kontury powinny być zamknięte, bez zdublowanych linii nałożonych na siebie i bez drobnych przerw, które na ekranie są niewidoczne, a dla oprogramowania CAM oznaczają niedokończony obrys. Zdublowana linia to w praktyce dwa przejścia głowicy w tym samym miejscu, czyli przypalona krawędź i stracony czas.
Z pliku do cięcia lepiej usunąć wszystko, co nie jest konturem: ramki, tabelki rysunkowe, linie wymiarowe, opisy i osie. Jeśli rysunek ma zostać jako dokumentacja, wyślij go osobno, w PDF. Przy detalach, które później będą gięte, przydaje się dodatkowo model 3D w formacie STEP. Wykonawca sam przeliczy rozwinięcie pod swoje narzędzia gnące, a to zwykle daje dokładniejszy wynik niż rozwinięcie przygotowane na podstawie ogólnych tabel.
Materiał opisany do końca
„Blacha 2 mm” to za mało, żeby przygotować rzetelną wycenę. Wykonawca musi wiedzieć, czy chodzi o stal konstrukcyjną, na przykład S235JR, blachę zimnowalcowaną DC01, stal nierdzewną 1.4301 czy aluminium, a jeśli aluminium, to w jakim stopie i stanie utwardzenia. Od tego zależy dobór gazu tnącego i parametrów cięcia, a w efekcie jakość krawędzi i cena.
Warto też dopisać wymagania co do powierzchni. Szlifowana stal nierdzewna ma kierunek szlifu, więc jeśli widoczne elementy mają do siebie pasować, trzeba zaznaczyć, jak detal ma leżeć na arkuszu. Blacha z folią ochronną to inna sytuacja niż blacha bez folii, a stal walcowana na gorąco ze zgorzeliną zachowuje się inaczej niż trawiona. Jeśli materiał dostarcza zamawiający, napisz to wprost i podaj wymiary arkuszy.
Geometria, która ułatwia życie
Laser poradzi sobie z bardzo skomplikowanym kształtem, ale nie wszystko, co da się narysować, ma sens produkcyjny. Przy stali przyjmuje się zwykle, że najmniejszy otwór, który zachowa poprawny kształt, ma średnicę zbliżoną do grubości blachy. Mniejsze otwory też da się wyciąć, tyle że z większym ryzykiem stożkowatości i nadtopień. Podobnie jest z wąskimi mostkami między wycięciami: zbyt cienki fragment materiału nagrzewa się, odkształca, a czasem po prostu się wypala.
Ostre narożniki wewnętrzne nie są problemem dla samego cięcia, ale mogą być problemem dla elementu, który pracuje pod obciążeniem, bo koncentrują naprężenia. Niewielki promień w narożniku nic nie kosztuje, a poprawia trwałość. Z tolerancjami warto postąpić rozsądnie: zaznaczyć je tam, gdzie mają realne znaczenie, na przykład przy otworach montażowych czy pasowaniach, a resztę zostawić w tolerancji ogólnej. Rysunek, na którym każdy wymiar ma dokładność do setnej części milimetra, nie przyspiesza produkcji, za to podnosi koszt kontroli.
Ilość i nesting, czyli skąd bierze się cena
Koszt cięcia laserowego wynika przede wszystkim z trzech rzeczy: długości ścieżki cięcia, liczby przebić i stopnia wykorzystania arkusza. Detal z kilkudziesięcioma małymi otworami może kosztować więcej niż większy element o prostym obrysie, bo każde przebicie materiału to dodatkowe sekundy pracy maszyny.
Dlatego w zapytaniu zawsze podawaj liczbę sztuk, a jeśli zamówienia się powtarzają, także przewidywaną roczną ilość i wielkość pojedynczej partii. Oprogramowanie rozkłada detale na arkuszu tak, by zostawić jak najmniej odpadu, a przy większej serii da się to zrobić znacznie efektywniej. Dobrze też zapytać, czy wykonawca może łączyć różne detale z tego samego materiału na jednym arkuszu. Przy mieszanych zamówieniach bywa to realna oszczędność.
Pomyśl o tym, co stanie się z detalem później
Wycięty element rzadko jest produktem końcowym. Jeśli będzie gięty, otwory w pobliżu linii gięcia mogą się owalizować, więc trzeba zachować odpowiedni odstęp albo dodać wycięcia odciążające. Jeśli będzie spawany, przydają się zamki i wpusty, które ustawiają części względem siebie i skracają przygotowanie do spawania. Jeśli trafi do malowania proszkowego, warto przewidzieć otwór technologiczny do zawieszenia na linii lakierniczej i pamiętać, że powłoka ma swoją grubość, która zmienia wymiar otworów i pasowań.
Określ również, czy krawędzie mają być gratowane. Cięcie laserem daje stosunkowo czystą krawędź, ale na spodzie detalu może zostać niewielki nalot żużla, zwłaszcza na grubszych materiałach. Dla elementu schowanego wewnątrz maszyny nie ma to znaczenia. Dla detalu, który ktoś będzie codziennie brał do ręki, już tak.
Termin, pakowanie i odbiór też są częścią zlecenia
Zapytanie bez terminu to zapytanie, które wykonawca wpisze w harmonogram według własnego uznania. Jeśli detale są potrzebne na konkretny dzień montażu, podaj tę datę od razu i zapytaj, czy jest realna. Lepiej usłyszeć na starcie, że potrzeba dwóch dni więcej, niż dowiedzieć się o tym w dniu odbioru. Przy powtarzalnych dostawach warto ustalić stały rytm, na przykład partię co dwa tygodnie, bo wtedy wykonawca może zaplanować zakup materiału z wyprzedzeniem.
Dopisz też, jak detale mają być zapakowane i oznaczone. Elementy ze stali nierdzewnej lub aluminium łatwo porysować, więc przekładki albo folia mają znaczenie. Przy kilkunastu różnych pozycjach w jednym zamówieniu oznaczenie paczek numerami rysunków skraca przyjęcie towaru w magazynie z godziny do kilku minut. Na koniec wskaż jedną osobę do kontaktu, która zna projekt i może szybko odpowiedzieć na pytanie technologa. To drobiazg, który w praktyce decyduje o tym, czy wątpliwość zostanie rozstrzygnięta w kwadrans, czy w trzy dni.
Jeden wykonawca zamiast kilku adresów
Sporo czasu oszczędza wybór firmy, która po cięciu poprowadzi detal dalej. Tak pracuje HMM Steel, zakład kompleksowej obróbki metalu obsługujący producentów maszyn, urządzeń elektrycznych, systemów magazynowych, mebli i elementów dekoracyjnych. Laserowe wycinanie blachy odbywa się tam na laserach CNC z polem roboczym 3000 × 1500 mm, a ten sam detal może zostać wygięty na zimno na krawędziarce, zespawany metodą TIG lub MIG/MAG i pomalowany proszkowo. Współpraca zaczyna się od analizy zapytania i kosztorysu, przy nietypowych elementach firma przygotowuje próbki, a każde zamówienie przechodzi końcową kontrolę jakości. Zlecenia przyjmowane są z całej Polski i z zagranicy, a dokumentację i uzgodnienia załatwia się zdalnie.
Lista kontrolna przed wysłaniem zapytania
Zanim klikniesz „wyślij”, sprawdź pięć rzeczy. Czy plik DXF jest w skali 1:1 i ma zamknięte kontury? Czy podano gatunek i grubość materiału? Czy tolerancje dotyczą wyłącznie wymiarów, które naprawdę ich wymagają? Czy znana jest liczba sztuk i wielkość partii? Czy opisano dalsze operacje i oczekiwania wobec krawędzi? Pięć minut poświęconych na tę listę zwykle oszczędza kilka dni korespondencji, a gotowe detale przychodzą takie, jakie miały być za pierwszym razem.